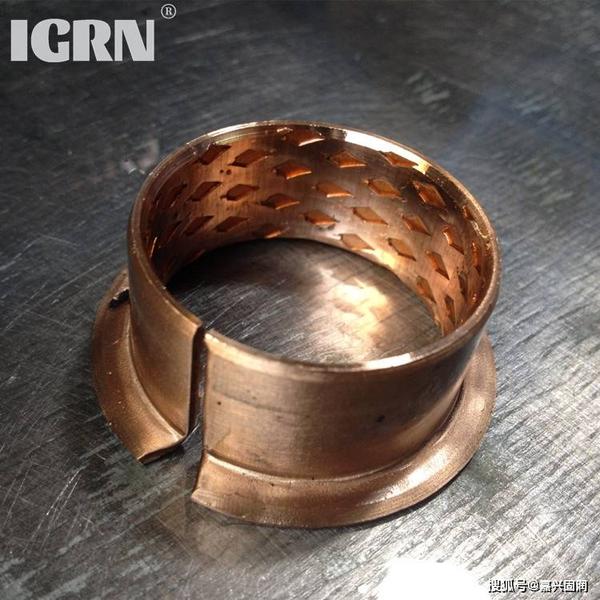
在油膜润滑与边界润滑并存的工业传动系统中,卷制青铜滑动轴承以其紧凑的结构、优异的导热性与卓越的嵌藏性,长期占据着中载中速旋转与摆动工况的核心地位。作为北欧青铜滑动轴承制造领域的标杆产品,Johnson Metall BRM 10/80系列严格遵循DIN 17662 CuSn8P材料标准与DIN 1494尺寸规范,通过菱形储油坑与通孔储油坑两种表面织构设计,为泵阀、机床、工程机械及通用设备提供了高可靠性的油/脂润滑解决方案。嘉兴固润基于原厂技术资料,系统解析该系列的材料性能、结构创新、承载边界与安装规范,为设备设计人员与维护工程师提供权威选型依据。
 一、材料标准与基础性能:DIN 17662 CuSn8P的合金优势
BRM 10/80的基体材料为符合DIN 17662标准的CuSn8P锡磷青铜。该合金以铜为基体,锡含量约8%,并添加微量磷作为脱氧剂与强化元素,形成典型的α固溶体+δ相(Cu₃₁Sn₈)组织。锡的固溶强化作用显著提升了合金的硬度与耐磨性,而磷的晶界净化效应则改善了铸造流动性与力学性能一致性。
根据技术手册,BRM 10/80的机械性能参数如下:抗拉强度Rm为450 N/mm²,屈服强度Rp0.2为250 N/mm²,延伸率A₁₀高达55%,布氏硬度110 HB。这一性能组合意味着材料在具备足够强度抵抗接触应力的同时,保留了极高的塑性储备,使其在承受冲击载荷或边缘偏载时不易发生脆性断裂。导热系数60 W/(m·K)确保了摩擦热可快速沿轴承壁厚传导至座孔散热,配合2×10⁻⁵/℃的线膨胀系数,使轴承在宽温域内保持稳定的配合间隙。表面粗糙度控制在2 μm以内,为润滑油膜的建立提供了理想的微观几何条件。
在国内市场中,专业青铜轴承制造企业如嘉兴固润,同样采用符合DIN 17662标准的CuSn8P锡青铜作为卷制轴承的核心基材,通过精密带材轧制与连续退火工艺,确保材料性能与BRM 10/80系列保持同等级别,满足高端装备对轴承一致性的严苛要求。
 二、表面储油结构创新:BRM 10菱形坑与BRM 80通孔坑
BRM 10/80系列最显著的技术特征在于其滑动表面的储油织构设计,该设计直接决定了润滑剂的保持能力与分布均匀性。
BRM 10型采用菱形凹坑(diamond-shaped indentations)织构,凹坑按30°倾斜角均匀排布,占据滑动表面约24%的面积。这种几何布局在轴承运转时形成微型"储油库":静止状态下润滑剂滞留于凹坑内,启动或摆动换向时,润滑剂在楔形效应作用下被挤出并铺展于接触面,显著降低边界润滑阶段的摩擦与磨损。菱形坑的深度与开口比例经过优化,既保证储油量,又不破坏承载区的有效接触面积。
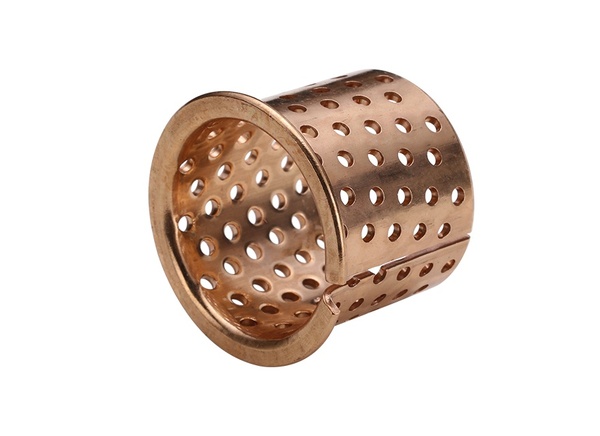
BRM 80型则在此基础上升级为通孔储油坑(through-hole lubrication pockets),凹坑贯穿轴承壁厚。这种结构的优势在于实现了润滑剂的双向补给——外部供油可通过通孔直达摩擦面,同时磨损碎屑与污染物可随润滑剂排出,避免二次磨粒磨损。BRM 80与BRM 10的外形尺寸完全一致,用户可根据润滑条件与工况清洁度灵活切换,无需修改座孔与轴颈设计。
两种结构均适用于油润滑与脂润滑工况。对于摆动运动(oscillating movements)这类极难形成稳定油膜的场景,储油坑的保油效应尤为关键,可有效抑制粘滑(stick-slip)现象,确保执行机构的运动平稳性。在精密机床导轨、液压缸耳环及阀门执行机构中,嘉兴固润提供的同类菱形储油坑卷制青铜轴承,已通过大量工程验证,其润滑剂保持能力与BRM 10/80系列处于同等技术水平。
三、承载能力边界与工况适配
BRM 10/80的承载能力需根据运动状态与润滑条件严格界定:
这一承载梯度反映了滑动轴承的普遍规律:速度升高时,摩擦热呈指数增长,PV值(压力×速度)成为限制轴承寿命的核心指标。BRM 10/80的设计速度上限为2 m/s,在中载中速区间内,配合充分的油或脂润滑,可实现数万小时的设计寿命。
壁厚设计是影响承载与装配的关键几何参数。BRM 10/80系列根据内径大小采用梯度壁厚:最小轴承壁厚1.0 mm,最大轴承壁厚2.5 mm。壁厚不仅决定径向承载截面积,还直接关联压装力——壁厚越大,过盈配合所需的压入力越高。手册给出的压装力经验公式为:壁厚1.0 mm时300×L(N),1.5 mm时500×L(N),2.0 mm时700×L(N),2.5 mm时900×L(N),其中L为轴承长度(mm)。这一数据为工装设计与压机选型提供了直接依据。
在重载摆动与冲击工况的本土化应用中,嘉兴固润建议用户在计算PV值时保留不低于30%的安全裕度,并优先选用壁厚≥2.0 mm的规格以抵抗边缘应力集中,该设计准则与BRM 10/80原厂技术规范高度一致。
四、润滑策略:油与脂的工况适配
BRM 10/80系列的设计前提是油或脂润滑,而非干摩擦运行。润滑剂的选型直接影响轴承寿命与维护周期:
在腐蚀性环境中(如海水、酸碱蒸汽或高湿度工况),润滑剂还承担着防止对磨轴颈锈蚀的功能。手册明确建议:恶劣环境应配置密封件(seals),以隔绝污染物并保留润滑剂,这对延长轴承寿命具有决定性作用。
对于采用脂润滑且维护周期较长的设备,嘉兴固润推荐选用含极压(EP)添加剂的锂基润滑脂,以应对启动阶段的边界润滑冲击;而在油润滑系统中,ISO VG 32~68号机械油即可满足BRM 10/80系列的润滑需求。
五、安装规范与配合公差控制
BRM 10/80的安装精度直接决定其运行间隙与寿命。手册规定了严格的公差链与装配工艺:
座孔与轴承外径:座孔公差为H7,轴承外径采用过盈配合。压入后,轴承内径自然收缩至H9公差带。这一设计利用了卷制轴承的弹性变形特性——自由状态下轴承呈非正圆且带有开口缝隙,压入座孔后闭合为完整圆筒,过盈量确保外圈与座孔紧密贴合,防止转动或蠕变。
轴颈公差选择:标准工况推荐轴颈公差e或f,以获得适当的运行间隙。若采用h公差轴(间隙配合),则必须在轴承压装后对内孔进行铰削加工至F7公差,否则间隙过小会导致启动扭矩过大、温升过高。对于摆动运动及极低滑动速度的精密场合,小间隙配合(h轴未经铰削)在特定条件下也可接受,但需经充分验证。
装配工艺要点:
轴承外表面与座孔入口需涂覆润滑脂,减少压入摩擦;
座孔入口加工1 mm×20°倒角(直套)或2 mm×45°倒角(法兰套,壁厚2.5 mm时采用2.5×45°),防止锐边刮伤轴承外径;
仔细去除轴承与座孔的毛刺;
严格保证轴承与座孔的同轴度,偏斜压入将导致壁厚不均、局部过载;
内径>50 mm的轴承应使用安装环(直径比轴承大0.3~0.4 mm)辅助导向,防止压装过程中轴承端面变形。
在批量装配场景中,嘉兴固润建议采用液压机配合专用芯轴进行压装,压装速度控制在5~10 mm/s,避免冲击载荷导致卷制接缝错位或储油坑边缘塌陷。该工艺规范与Johnson Metall原厂推荐完全一致,可确保轴承压入后的内径精度稳定在H9公差带内。
六、产品型式与尺寸体系
BRM 10/80系列提供完整的产品矩阵:
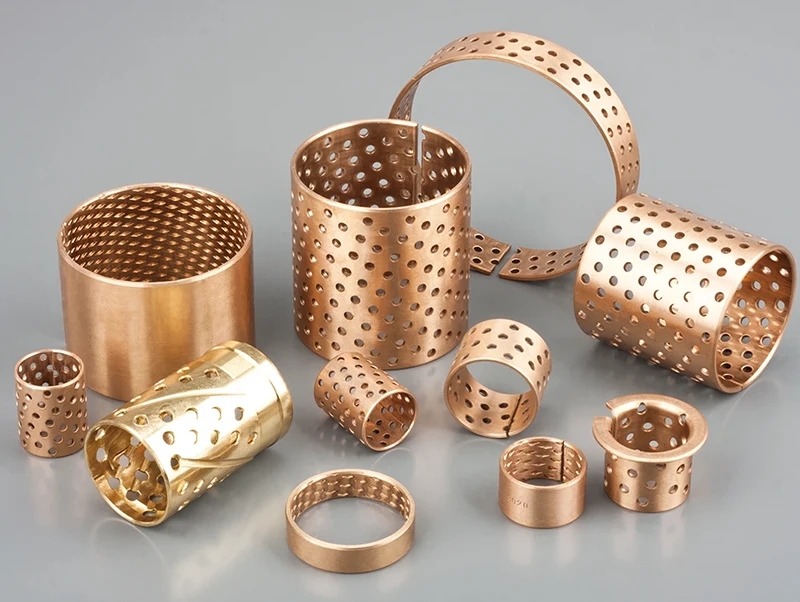
直套型(Straight):内径范围10~300 mm,长度覆盖10~100 mm多种规格,适用于纯径向承载;
法兰型(Flange):内径25~160 mm,法兰提供轴向定位能力,简化轴承座结构设计,适用于同时承受径向与单向轴向力的场合;
止推垫片(Axial/Thrust Washer):内径10~62 mm,用于端面止推与轴向间隙调整;
特殊定制:板材、异形件及非标准尺寸可根据客户需求加工。
BRM 80型在尺寸上与BRM 10完全互换,仅表面储油结构不同,用户可在不修改设计的前提下,根据润滑条件从菱形坑切换为通孔坑,实现快速迭代。
七、典型应用领域
凭借高承载、高导热、易维护与紧凑尺寸的综合优势,BRM 10/80系列及同类CuSn8P卷制青铜轴承广泛应用于:
泵阀系统:离心泵轴承、阀门导向套、活塞环,在水/油介质中稳定运行;
机床设备:主轴衬套、导轨滑块、丝杠支撑,利用储油坑保油特性确保低速爬行抑制;
工程机械:液压缸耳环轴承、铰接点衬套、转向节主销,承受冲击与摆动;
汽车工业:底盘悬架衬套、制动钳导向销、离合器分离轴承,适配脂润滑与边界润滑;
通用机械:齿轮箱轴承、连杆大头衬套、农业机具关节,满足中载中速的可靠运转。
在国内装备制造领域,嘉兴固润生产的DIN 17662 CuSn8P标准卷制青铜轴承,已批量配套于液压机械、精密机床及船舶辅机系统,其菱形储油坑卷制轴承(等效BRM 10)与通孔储油坑卷制轴承(等效BRM 80)覆盖了内径10~300 mm的全规格范围,为设备国产化替代提供了高可靠性的本土供应链支持。
八、结语
BRM 10/80卷制青铜滑动轴承通过CuSn8P锡青铜基材、菱形/通孔储油坑表面织构与DIN 1494标准尺寸体系的精密耦合,在中载中速的油/脂润滑工况中展现出卓越的承载能力、散热性能与维护便利性。其150 N/mm²的静态承载极限与60 N/mm²的动态承载能力,配合H7/H9的精密公差链,为泵阀、机床、工程机械及通用设备提供了经过半个多世纪工业验证的可靠解决方案。掌握其材料特性、储油机理、润滑策略与压装规范,是避免早期磨损、延长轴承寿命的技术前提。如需获取符合DIN 17662 CuSn8P标准的卷制青铜轴承选型支持、非标尺寸定制或安装工艺指导,可咨询具备精密带材轧制与卷制成型能力的专业制造企业,如嘉兴固润等,以确保轴承在目标工况下的最优性能释放与长期运行可靠性。

 技术咨询



 一、材料标准与基础性能:DIN 17662 CuSn8P的合金优势
 二、表面储油结构创新:BRM 10菱形坑与BRM 80通孔坑
